
动力刀座
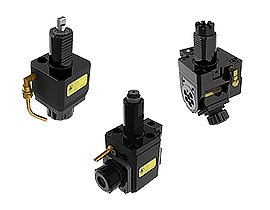
动力刀座是安装在车铣复合机床刀塔上的驱动单元,为旋转刀具(如铣刀、钻头、丝锥)提供动力,使车床具备铣削、钻孔、攻丝等加工能力。HOLD WELL 动力刀座支持 VDI、BMT、Catena 等主流接口标准,高转速、低振动设计确保加工质量与刀具寿命。
适用加工情境
钻孔加工
在车削工序间完成径向或轴向钻孔,减少工序转换
铣槽加工
轴类零件的键槽、花键槽铣削加工
攻丝工序
内螺纹攻丝加工,适用于批量生产
轮廓铣削
复杂轮廓的铣削加工,如凸轮、非圆截面等
产品特色
高转速
精密轴承设计,支持高转速加工需求
低振动
动平衡优化,减少高速加工振动
快速换刀
标准化接口,刀具更换便捷高效
多接口支持
VDI、BMT、Catena 等主流接口标准
技术规格
| 参数 | 规格 |
|---|---|
| 产品类型 | 动力刀座 |
| 适用机床 | 车铣复合中心 |
| 接口类型 | VDI30/40/50/60 / BMT45/55/65(依型号) |
| 转速范围 | 最高 6000 RPM(依型号) |
| 扭矩 | 依型号而定(请联系确认) |
| 刀具夹持 | ER16 / ER20 / ER25(依型号) |
| 润滑方式 | 油脂润滑 |
* 以上规格为已确认数据,完整型号规格请联系获取
选型注意事项
- 1
确认刀塔接口品牌与型号(如 VDI30、VDI40、BMT45、BMT55 等)
- 2
明确加工所需的刀具类型(铣刀、钻头、丝锥等)
- 3
了解转速与扭矩需求,选择匹配的动力刀座规格
- 4
确认冷却方式(内冷/外冷),影响刀具寿命与加工质量
- 5
考虑刀塔位数与布局,确保动力刀座安装位置合理
常见问题
VDI 和 BMT 接口有什么区别?
VDI 是德国标准接口,通过法兰盘螺栓固定;BMT 是螺栓安装刀塔接口,刚性更好、换刀更快。BMT 是较新的标准,逐渐取代 VDI。需根据机床刀塔类型选择对应接口。
动力刀座能用于重载铣削吗?
依型号而定。标准型动力刀座适用于轻至中等负载铣削;重载型动力刀座扭矩更大、刚性更强,适用于重切削。需根据加工材料与切削参数选择合适规格。
动力刀座需要内冷吗?
内冷(冷却液通过刀具中心)可显著提高刀具寿命与加工质量,尤其适用于深孔加工与高速铣削。部分动力刀座支持内冷功能,需确认机床是否具备内冷供应。
动力刀座的精度如何保证?
HOLD WELL 动力刀座采用精密轴承与动平衡设计,出厂前经过严格检测。正确安装与定期维护(润滑、清洁、检查间隙)可保持长期精度稳定性。
不确定选型?联系我们
提供您的机床型号与加工需求,工程师团队为您专业建议